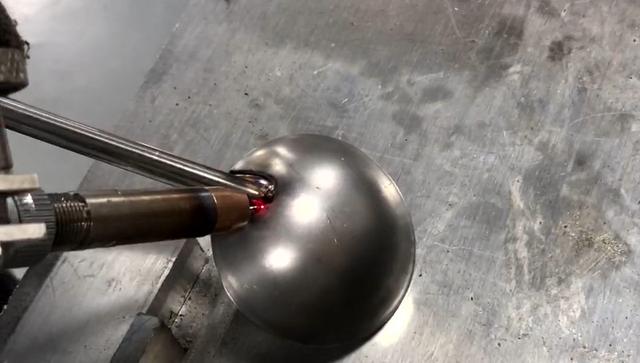


Obecnie w produkcji przemysłowej miedź zajmuje drugie miejsce pod względem zużycia metali nieżelaznych, ustępując jedynie aluminium. Czerwona miedź jest szeroko stosowana w budownictwie, elektrotechnice, produkcji maszyn i innych gałęziach przemysłu. Czerwona miedź ma dobrą przewodność elektryczną i cieplną, doskonałą plastyczność i jest łatwa w obróbce poprzez prasowanie na gorąco i na zimno. Wraz ze wzrostem wymagań produkcyjnych stopniowo rozszerza się zastosowanie czerwonej miedzi.
Spawanie laserowe ma zalety dużej gęstości energii, małej ilości stopionego metalu, wąskiej strefy wpływu ciepła, wysokiej jakości spawania i wysokiej wydajności produkcji. Może skutecznie poprawić wydajność produkcji po zastosowaniu do spawania miedzi i jest stopniowo wybierany przez coraz więcej gałęzi przemysłu. Jednak ze względu na niski współczynnik absorpcji laserów światłowodowych przez materiały silnie odblaskowe, obróbka jest również trudniejsza, co również stawia większe wymagania laserowym źródłom światła.
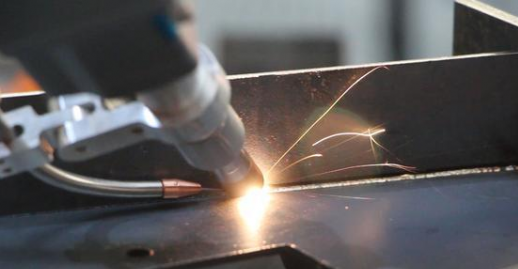
Typowe problemy podczas spawania miedzi:
(1) Trudność w stapianiu i zmienność: Ze względu na stosunkowo dużą przewodność cieplną czerwonej miedzi, szybkość przenikania ciepła podczas spawania jest bardzo duża, a ogólna strefa wpływu ciepła konstrukcji spawanej jest również duża, co utrudnia stapianie materiały razem; a ze względu na współczynnik rozszerzalności liniowej czerwonej miedzi jest bardzo duży. Podczas nagrzewania spawania niewłaściwa siła docisku zacisku spowoduje odkształcenie materiału.
(2) Porowatość jest podatna na występowanie: Innym ważnym problemem występującym podczas spawania miedzi są pory, zwłaszcza gdy spawanie z głęboką penetracją jest poważniejsze. Tworzenie się porów jest spowodowane głównie dwiema sytuacjami. Jednym z nich są pory dyfuzyjne powstające bezpośrednio w wyniku rozpuszczania wodoru w miedzi, a drugim są pory reakcyjne powstałe w wyniku reakcji redoks.
Rozwiązanie:
Szybkość absorpcji lasera podczerwonego przez czerwoną miedź w temperaturze pokojowej wynosi około 5%. Po ogrzaniu do temperatury bliskiej topnienia szybkość absorpcji może osiągnąć około 20%. Aby osiągnąć spawanie laserowe z głęboką penetracją czerwonej miedzi, należy zwiększyć gęstość mocy lasera.
Za pomocą lasera o dużej mocy połączonego z wychylną głowicą spawalniczą wiązka służy do mieszania roztopionego jeziorka i rozszerzania dziurki od klucza podczas spawania z głęboką penetracją, co jest korzystne w przypadku przepełnienia gazu, dzięki czemu proces spawania jest bardziej stabilny, z mniejszą ilością odprysków i mniej mikroporów po spawaniu.