
Arkusz ocynkowany odnosi się do arkusza stalowego z warstwą cynku na powierzchni. Ocynkowana blacha stalowa jest pokryta warstwą metalowego cynku na powierzchni stalowej arkusza, aby zapobiec korozji i przedłużyć jego żywotność. Ten stalowy arkusz pokryty cynkiem nazywany jest arkuszem ocynkowanym. Galwanizacja jest często stosowaną ekonomiczną i skuteczną metodą zapobiegania rdzeniom. Około połowa światowej produkcji cynku jest wykorzystywana do tego procesu.
Powłoka cynku stali ocynkowanej ma nie tylko fizyczny efekt ekranowania, ale także odgrywa rolę ochrony elektrochemicznej w matrycy stalowej. Jego dobra odporność na korozję sprawia, że stal ocynkowana jest szeroko stosowana w wielu dziedzinach.
Jednak ze względu na obecność powłoki cynku w stali ocynkowanej, możliwość spawania stali ocynkowanej jest znacznie zmniejszona. W procesie spawania stali ocynkowanej właściwości fizyczne cynku powłoki i stali podstawowej są bardzo różne. Gazifikacja cynku powłoki będzie miała pierwszeństwo przed topnieniem stali podstawowej, więc ma to duży wpływ na jakość stali ocynkowanej podczas procesu spawania.
Wady tradycyjnego spawania
Obecnie istnieją trzy główne procesy spawania dla ocynkowanych produktów stalowych: spawanie łukowe (SMAW), spawanie z osłonami gazu i spawanie laserowe. Spawanie łukowe ma niską wydajność spawania, szerokie strefa dotknięcia ciepła spawania, poważne wypalenie warstwy cynku w pobliżu spoiny, większe spawanie spawania i słaby odporność na korozję spawania. Spawanie osłonięte gazem (MAG) ma wysoką wydajność spawania, ale złącze spawalnicze ma duże odkształcenie, wysoka gęstość prądu, a drut spawalniczy jest łatwy do przenikania do przedmiotu obrabianego; Brazowanie łukowe ma niskie wejście cieplne spawalnicze, ale wytrzymałość złącza spawania jest niska.
ZaletySpawanie laserowe
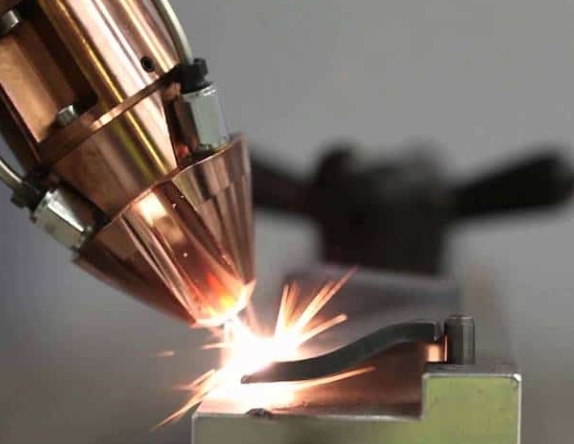
Spawanie laserowe należy do technologii spawania wiązki o wysokiej energii, która ma zalety o wysokiej gęstości energii, wysokiej wydajności spawania, dużej stosunku głębokości spoin do szerokości, małego strefy dotkniętej ciepłem i małym deformacji termicznej oraz oszczędności energii. Jest bardzo odpowiedni dla wymagań technologii precyzyjnego spawania. Jest to również najczęściej badana i najczęściej stosowana metoda spawania w rzeczywistej produkcji i przetwarzaniu. Dlatego stało się najlepszym wyborem do spawania ocynkowanego arkusza.
Grubość ocynkowanego arkusza przyspawanegoręczna laserowa maszyna do spawania laserowego
Jako najczęstszy laserowy sprzęt do spawania, ręczna laserowa maszyna do spawania jest odpowiednia do ocynkowanego arkusza o grubości mniejszej niż 3 mm. W szczególności dla ocynkowanego arkusza o grubości 1 mm ustawienie mocy około 600 W jest zwykle wystarczające do wykonania zadania spawania, podczas gdy w przypadku ocynkowanego arkusza o grubości 2 mm bardziej odpowiednie jest ustawienie mocy 1200 W. W przypadku arkuszy spawalniczej tej grubości zaleca się spawacz laserowy 2000W. Spawacz laserowy Riselaser ma silną zdolność spawania i może wykonywać jednoPrzejowe pełne spawanie penetracyjne na ocynkowanych arkuszach stali o grubości do 7 mm.
Ręczne spawacze laserowe mogą spawać ocynkowane arkusze 1 ~ 2 mm, a nawet grubsze arkusze 5 ~ 6 mm, ale zasilanie sprzętu należy dostosować zgodnie z rzeczywistą grubością arkusza lub urządzenie o odpowiedniej mocy należy wybrać.


